Apakah prinsip kerja mesin ritsleting hujung tertutup nilon?
Tinggalkan pesanan

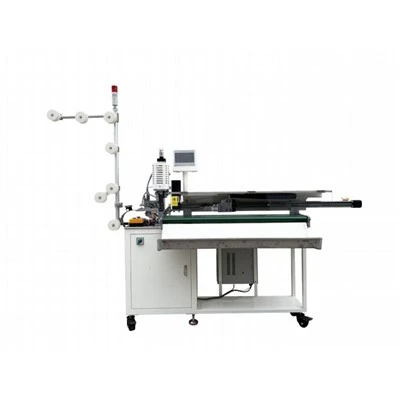
Mesin zip hujung rapat nilon ialah peralatan khusus yang digunakan dalam pembuatan zip nilon, khusus untuk mencipta bahagian hujung penutup zip. Sebagai pembekal dipercayai mesin ritsleting hujung rapat nilon, saya teruja untuk berkongsi dengan anda prinsip kerja mesin yang luar biasa ini.
1. Fungsi dan Struktur Keseluruhan
Fungsi utama mesin zip hujung tutup nilon adalah untuk memproses pita zip nilon untuk membentuk struktur hujung rapat, yang penting untuk berfungsi dengan baik zip. Mesin ini terdiri daripada beberapa komponen utama, termasuk sistem suapan, sistem pengacuan, sistem pemotongan dan sistem kawalan.
Sistem pemakanan bertanggungjawab membekalkan pita zip nilon ke mesin. Ia biasanya terdiri daripada kekili atau kili yang memegang pita zip berterusan. Pita itu kemudiannya dipandu melalui satu siri penggelek dan panduan untuk memastikan suapan yang lancar dan konsisten ke stesen pemprosesan berikutnya.
Sistem pengacuan adalah tempat penutup - hujung zip terbentuk. Ini melibatkan suntikan bahan plastik cair ke dalam rongga acuan yang berbentuk seperti reka bentuk dekat yang dikehendaki. Bahan plastik yang digunakan biasanya sejenis resin berasaskan nilon yang mempunyai sifat mekanikal yang baik dan boleh terikat dengan baik dengan pita zip nilon.
Sistem pemotongan digunakan untuk memisahkan ritsleting rapat-akhir yang terbentuk menjadi kepingan individu. Ia memotong pita zip pada kedudukan yang sesuai untuk mencipta panjang zip yang dikehendaki.
Sistem kawalan menguruskan keseluruhan operasi mesin. Ia mengawal kelajuan sistem pemakanan, suhu dan tekanan dalam sistem pengacuan, dan masa sistem pemotongan. Ini memastikan mesin beroperasi dengan cekap dan menghasilkan zip berkualiti tinggi.
2. Proses Kerja
2.1 Memberi makan
Proses ini bermula dengan pemberian pita zip nilon. Pita itu ditanggalkan daripada gelendong dan dimasukkan ke dalam mesin pada kelajuan terkawal. Mekanisme penyusuan menggunakan satu set penggelek dan panduan untuk memastikan pita bergerak dengan lancar dan tepat. Ketegangan pita juga dilaraskan dengan teliti untuk mengelakkan sebarang kendur atau kedutan, yang boleh menjejaskan kualiti langkah pemprosesan seterusnya.
2.2 Pengacuan
Setelah pita zip diletakkan dengan betul, proses pengacuan bermula. Sistem pengacuan terdiri daripada unit pemanasan dan acuan. Unit pemanas memanaskan resin plastik kepada keadaan cair. Plastik cair kemudian disuntik ke dalam rongga acuan menggunakan sistem suntikan tekanan tinggi.
Acuan direka bentuk untuk mempunyai bentuk tertentu yang sepadan dengan penutup - hujung zip. Apabila plastik cair memenuhi rongga acuan, ia mengambil bentuk acuan dan membentuk struktur rapat. Acuan biasanya diperbuat daripada keluli berkualiti tinggi untuk menahan tekanan dan suhu tinggi semasa proses suntikan.
Semasa proses pengacuan, suhu dan tekanan dikawal dengan tepat. Suhu perlu cukup tinggi untuk mencairkan resin plastik tetapi tidak terlalu tinggi untuk menyebabkan degradasi. Tekanan memastikan bahawa plastik memenuhi keseluruhan rongga acuan secara sama rata.
2.3 Penyejukan
Selepas plastik disuntik ke dalam acuan, ia perlu disejukkan untuk memejal. Penyejukan adalah langkah yang penting kerana ia menentukan bentuk dan sifat akhir penutup. Sistem penyejukan menggunakan gabungan kaedah penyejukan udara dan air. Udara ditiup ke atas acuan untuk mengeluarkan haba awal, dan kemudian air diedarkan melalui saluran dalam acuan untuk menyejukkan lagi plastik.
Masa penyejukan dikira dengan teliti berdasarkan jenis resin plastik dan saiz tutup - hujung. Jika masa penyejukan terlalu singkat, plastik mungkin tidak menjadi pepejal sepenuhnya, mengakibatkan penutup yang lemah dan cacat. Jika masa penyejukan terlalu lama, ia akan mengurangkan kecekapan pengeluaran mesin.
2.4 Memotong
Setelah penutup - penutup disejukkan sepenuhnya dan dipadatkan, sistem pemotongan mula beraksi. Mekanisme pemotongan menggunakan pisau tajam untuk memotong pita zip pada kedudukan yang sesuai. Kedudukan pemotongan ditentukan oleh reka bentuk zip dan keperluan pelanggan.


Sistem pemotongan biasanya disegerakkan dengan sistem pemakanan dan pengacuan. Ini memastikan bahawa ritsleting dipotong pada panjang yang betul dan proses pengeluaran berterusan.
3. Jenis Mesin Zip Hujung Tutup Nylon
Terdapat pelbagai jenis mesin zip hujung tutup nilon yang terdapat di pasaran, masing-masing dengan ciri dan keupayaan uniknya sendiri.
3.1 Mesin Acuan Suntikan Tutup Hujung Zip Nilon
TheMesin Acuan Suntikan Tutup Hujung Zip Nilonadalah jenis mesin yang popular. Ia menggunakan proses pengacuan suntikan untuk mencipta hujung penutup zip. Mesin ini terkenal dengan ketepatan tinggi dan keupayaan untuk menghasilkan reka bentuk dekat yang kompleks. Ia boleh berfungsi dengan pelbagai jenis resin berasaskan nilon dan boleh menghasilkan zip dalam pelbagai saiz dan bentuk.
3.2 Mesin Berhenti Atas Zip Nilon
TheMesin Berhenti Atas Zip Nilondireka khusus untuk mencipta hentian atas zip nilon. Perhentian atas adalah bahagian penting zip kerana ia menghalang gelangsar daripada terkeluar dari bahagian atas zip. Mesin ini menggunakan proses pengacuan yang serupa seperti mesin acuan suntikan tetapi dioptimumkan untuk mencipta hentian teratas.
3.3 Mesin Pemotong Hujung Tutup Zip Nilon
TheMesin Pemotong Hujung Tutup Zip Nilondigunakan terutamanya untuk memotong pita zip selepas penutup - hujung terbentuk. Ia boleh memotong zip dengan ketepatan dan kelajuan yang tinggi. Mesin ini sering digunakan dalam kombinasi dengan mesin lain dalam proses pembuatan zip.
4. Kawalan Kualiti
Kawalan kualiti adalah aspek penting dalam operasi mesin zip hujung tutup nilon. Bagi memastikan kualiti tinggi zip yang dihasilkan, beberapa langkah kawalan kualiti dilaksanakan.
Pertama, bahan mentah, termasuk pita zip nilon dan resin plastik, diperiksa dengan teliti sebelum digunakan. Kualiti pita harus memenuhi piawaian yang diperlukan dari segi kekuatan, warna, dan kelicinan. Resin plastik harus mempunyai takat lebur, kelikatan dan sifat mekanikal yang betul.
Semasa proses pengeluaran, parameter mesin seperti suhu, tekanan, dan kelajuan dipantau secara berterusan. Sebarang penyelewengan daripada nilai yang ditetapkan boleh menyebabkan kecacatan pada ritsleting. Sebagai contoh, jika suhu terlalu tinggi, plastik mungkin terbakar, mengakibatkan bahagian tutup yang berubah warna atau lemah.
Selepas ritsleting dihasilkan, ia tertakluk kepada satu siri ujian kualiti. Ujian ini termasuk memeriksa kekuatan penutup tutup, kelancaran pergerakan gelangsar dan penampilan keseluruhan zip. Mana-mana zip yang rosak dikeluarkan dari barisan pengeluaran untuk memastikan bahawa hanya produk berkualiti tinggi dihantar kepada pelanggan.
5. Kelebihan Mesin Zip Hujung Tutup Nilon Kami
Sebagai pembekal mesin zip penutup hujung nilon, kami menawarkan beberapa kelebihan kepada pelanggan kami.
Mesin kami direka bentuk dengan teknologi terkini dan komponen berkualiti tinggi. Ini memastikan bahawa ia boleh dipercayai, cekap, dan boleh menghasilkan zip dengan kualiti tertinggi. Kami juga menyediakan perkhidmatan selepas jualan yang komprehensif, termasuk pemasangan, latihan dan penyelenggaraan. Pasukan pakar kami sentiasa bersedia untuk membantu pelanggan kami sekiranya berlaku sebarang masalah.
Di samping itu, mesin kami boleh disesuaikan. Kami boleh mereka bentuk dan mengeluarkan mesin mengikut keperluan khusus pelanggan kami. Sama ada anda memerlukan mesin untuk pengeluaran berskala kecil atau operasi industri berskala besar, kami boleh menyediakan penyelesaian yang tepat untuk anda.
6. Hubungi Kami untuk Pembelian dan Rundingan
Jika anda berada di pasaran untuk mesin zip penutup nilon, kami menjemput anda untuk menghubungi kami untuk pembelian dan rundingan. Mesin kami direka bentuk untuk memenuhi pelbagai keperluan industri pembuatan ritsleting, dan kami yakin bahawa kami boleh memberikan anda penyelesaian terbaik. Sama ada anda pengilang berskala kecil atau perusahaan perindustrian berskala besar, mesin kami boleh membantu anda meningkatkan kecekapan pengeluaran dan kualiti produk anda.
Rujukan
- Smith, J. (2018). Teknologi Pembuatan Zip. Akhbar Perindustrian.
- Brown, A. (2019). Pemprosesan Plastik dalam Pengeluaran Zip. Jurnal Polimer.